
Współczesny zakład produkcyjny nie działa już na zasadzie ręcznego przestawiania styczników i pilnowania wskazówki manometru. Pracę maszyn, przepływ materiału, temperaturę w reaktorze czy dozowanie substancji nadzorują dziś rozwiązania, które odczytują sygnały z setek punktów pomiarowych i reagują szybciej niż człowiek. Systemy automatyki przemysłowej to połączenie czujników, sterowników, interfejsów operatorskich i elementów wykonawczych, prowadzące proces technologiczny według zaprogramowanej logiki. Bez nich nie da się utrzymać powtarzalnej jakości produkcji ani zapewnić bezpieczeństwa przy instalacjach pracujących pod ciśnieniem, w wysokiej temperaturze lub z materiałami niebezpiecznymi. W tym artykule wyjaśniamy, jak są zbudowane, jakie funkcje pełnią poszczególne elementy i czym różnią się rozwiązania stosowane w produkcji seryjnej od tych, które nadzorują procesy ciągłe. Zapraszamy do lektury!
Table of Contents
Rodzaje systemów automatyki przemysłowej
Nie ma jednego schematu odpowiedniego dla każdego zakładu. Wszystko zależy od charakteru produkcji – inaczej pracuje linia montażowa, gdzie operacje następują po sobie w ustalonej kolejności, a inaczej instalacja chemiczna, w której trzeba nieprzerwanie utrzymywać zadaną temperaturę i ciśnienie. Pierwsze rozróżnienie dotyczy tego, co jest przedmiotem sterowania. Tam, gdzie wyrób powstaje sztuka po sztuce, liczą się stany logiczne oraz kolejność zdarzeń: czujnik wykrywa detal, siłownik go przesuwa, zawór się otwiera. W procesach ciągłych podstawą jest regulacja – wartość zmierzona jest stale porównywana z zadaną, a odchylenie korygowane przez urządzenia wykonawcze.
Drugie kryterium to miejsce podejmowania decyzji:
- sterowanie scentralizowane – jeden sterownik obsługuje cały obiekt, co upraszcza program i diagnostykę, ale awaria jednostki centralnej zatrzymuje produkcję;
- sterowanie rozproszone – zadania rozdzielone są między kilka sterowników odpowiadających za poszczególne odcinki linii, dzięki czemu problem w jednym węźle nie wstrzymuje pozostałych;
- systemy klasy DCS – stosowane w dużych instalacjach procesowych, gdzie liczba punktów pomiarowych idzie w tysiące, a nadzór prowadzi się z centralnej dyspozytorni.
Niezależnie od skali wdrożenia elementy automatyki przemysłowej pozostają w dużej mierze te same. Różni się liczba urządzeń, sposób ich połączenia oraz zakres funkcji przypisanych warstwie nadzoru.
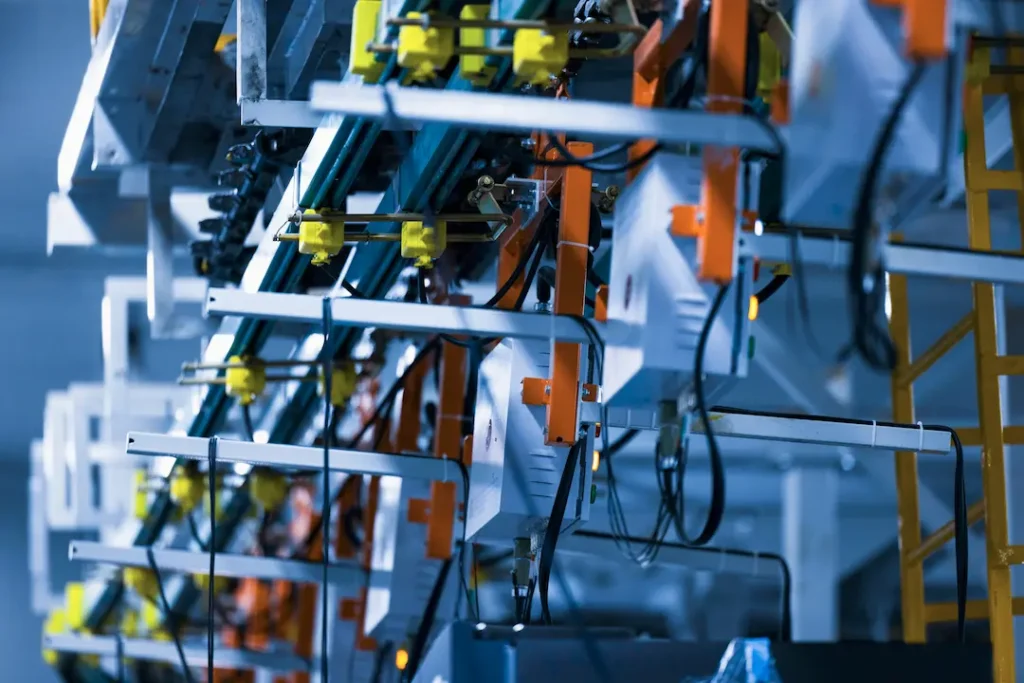
Podstawowe elementy automatyki
- Każda instalacja, niezależnie od branży, opiera się na tym samym łańcuchu: pomiar, decyzja, wykonanie. Poszczególne grupy urządzeń odpowiadają za kolejne ogniwa tego łańcucha.
- Aparatura pomiarowa – czujniki i przetworniki przekazujące informacje o warunkach panujących w instalacji. Najczęściej spotykane są przemysłowe czujniki temperatury w wykonaniu rezystancyjnym lub termoparowym, obok nich pracują przetworniki ciśnienia, przepływomierze, sondy poziomu oraz czujniki zbliżeniowe wykrywające obecność detalu.
- Jednostka sterująca – urządzenie, które odczytuje sygnały wejściowe, wykonuje zapisany program i wystawia sygnały wyjściowe. W praktyce jest to sterownik programowalny, w większych obiektach uzupełniony o moduły rozszerzeń rozmieszczone bliżej maszyn.
- Aparatura wykonawcza – silniki, siłowniki pneumatyczne i hydrauliczne, zawory regulacyjne, pompy oraz przenośniki. To one wprowadzają w ruch materiał i realizują polecenia otrzymane z jednostki nadrzędnej.
- Interfejs obsługi – panel przy maszynie albo stanowisko dyspozytorskie, na którym pracownik widzi bieżące parametry, komunikaty i alarmy oraz potwierdza zdarzenia.
- Infrastruktura elektryczna i komunikacyjna – zasilanie, zabezpieczenia, aparatura łączeniowa, okablowanie oraz łącza przenoszące dane między poszczególnymi punktami zakładu.
Pominięcie choćby jednego ogniwa przekłada się na całość. Niedokładny pomiar prowadzi do błędnej decyzji programu, a najlepiej napisany kod nie pomoże, jeśli zawór reaguje z opóźnieniem albo przekaźnik nie wytrzymuje częstotliwości załączeń.
Sterownik PLC, panel HMI i system SCADA
Te trzy nazwy pojawiają się w każdej rozmowie o automatyzacji zakładu i bywają używane wymiennie, choć odpowiadają za zupełnie inne zadania. Najprościej ująć to tak: pierwszy podejmuje decyzje, drugi pozwala pracownikowi te decyzje śledzić i korygować, trzeci zbiera obraz całości i przechowuje historię.
Rola sterownika PLC
Jednostka centralna wykonuje program cyklicznie – odczytuje wejścia, przelicza logikę, ustawia wyjścia i zaczyna od nowa, zwykle kilkadziesiąt razy na sekundę. Ta powtarzalność decyduje o tym, że reakcja na zmianę warunków zawsze następuje w przewidywalnym czasie. Sterownik PLC realizuje przy tym nie tylko sekwencję pracy, ale też blokady, warunki zezwolenia i obsługę stanów awaryjnych, a sposób zaprogramowania tej logiki decyduje o późniejszej diagnostyce.
Panel HMI jako interfejs pracownika
Ekran zamontowany przy maszynie lub w drzwiach szafy pozwala obsłudze komunikować się z instalacją. Panel HMI pełni funkcje zależne od charakteru stanowiska, najczęściej obejmujące:
- podglądy synoptyczne odwzorowujące rzeczywisty przebieg instalacji;
- bieżące wartości pomiarów wraz z sygnalizacją przekroczeń;
- przyciski uruchamiające i zatrzymujące poszczególne sekwencje;
- listę alarmów z możliwością potwierdzenia;
- wykresy pokazujące zmiany parametrów w czasie.
Czytelny układ tych informacji ogranicza liczbę pomyłek, bo pracownik nie musi domyślać się, co oznacza dana kontrolka. Z tego względu programowanie paneli operatorskich wymaga uzgodnienia widoków z osobami, które będą przy nich stać na każdej zmianie.
System SCADA i nadzór nad produkcją
Warstwa nadrzędna zbiera dane z wielu sterowników jednocześnie i udostępnia je na stanowiskach komputerowych, zwykle w dyspozytorni albo biurze technologa. System SCADA odpowiada poza wizualizacją za archiwizację pomiarów, rejestrację zdarzeń, raporty zmianowe oraz analizę przestojów. W zakładach pracujących w trybie ciągłym to właśnie z tego poziomu widać, czy odchylenie parametru było jednorazowe, czy narasta od kilku dni.
Komunikacja między urządzeniami automatyki
Pojedyncze urządzenia niewiele znaczą, jeśli nie potrafią przekazywać sobie danych. Sterownik musi odebrać pomiar z przetwornika, wysłać zadaną prędkość do napędu i udostępnić stan procesu warstwie nadrzędnej – wszystko w czasie liczonym w milisekundach. Do tego celu stosuje się wyspecjalizowane protokoły. Modbus w wersji szeregowej i ethernetowej pozostaje najczęściej spotykanym rozwiązaniem przy pracy z falownikami, licznikami energii i prostszą aparaturą pomiarową, głównie dzięki prostocie i obsłudze niemal we wszystkich urządzeniach. PROFINET przenosi dane po skrętce z określonym rygorem czasowym, co ma znaczenie przy szybkich osiach i rozbudowanych zestawach wejść/wyjść rozproszonych po obiekcie. Wybór nie sprowadza się jednak do samego protokołu. Liczy się też topologia, długość odcinków, sposób prowadzenia przewodów oraz odporność na zaburzenia generowane przez napędy i urządzenia spawalnicze. Z tego powodu projekt sieci przygotowuje się razem z resztą dokumentacji, a nie dopiero na etapie rozruchu.
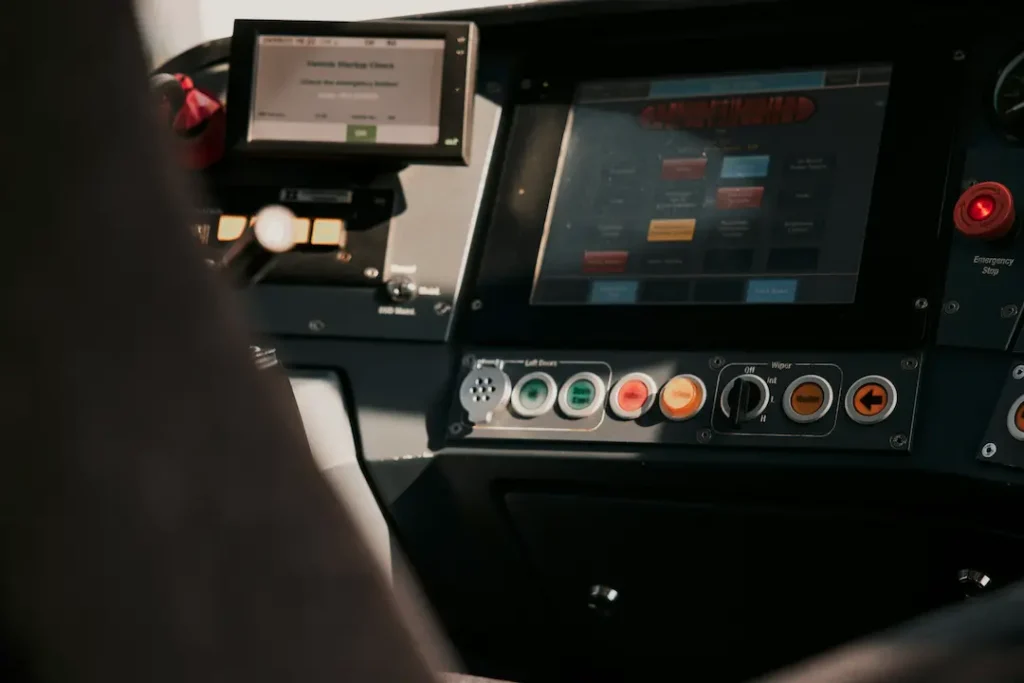
Napędy i elementy wykonawcze
Decyzja podjęta przez program musi zostać zamieniona na ruch. Odpowiadają za to urządzenia, które pobierają energię i przekładają ją na obrót wału, przesunięcie tłoczyska albo otwarcie przepustnicy.
Najczęściej spotykane grupy:
- falownik przemysłowy – zmienia częstotliwość napięcia zasilającego silnik, dzięki czemu prędkość obrotowa może być dobierana do bieżącego zapotrzebowania, a rozruch odbywa się bez udarów prądowych;
- serwonapędy – stosowane tam, gdzie liczy się dokładne pozycjonowanie i krótkie czasy przestawienia;
- siłowniki pneumatyczne – proste, szybkie i tanie w eksploatacji, wykorzystywane przy prowadnicach, chwytakach i zaworach odcinających;
- zawory regulacyjne – utrzymują zadany przepływ lub ciśnienie w instalacjach procesowych;
- styczniki i przekaźniki – załączają odbiorniki, dla których regulacja prędkości nie ma zastosowania.
Wszystkie z nich wymagają zasilania, zabezpieczeń oraz aparatury łączeniowej, dlatego budowa szaf sterowniczych jest nieodłączną częścią każdego wdrożenia. Od rozmieszczenia komponentów, doboru przekrojów i odprowadzenia ciepła zależy, czy napędy przepracują założony czas bez usterek.
Zastosowanie automatyki przemysłowej
Trudno wskazać branżę, która obeszłaby się dziś bez sterowania maszynami. Najwięcej wdrożeń przypada jednak na te obszary, w których proces musi przebiegać powtarzalnie, a odchylenie parametru grozi stratą partii towaru albo zagrożeniem dla obsługi. W przetwórstwie chemicznym liczy się przede wszystkim bezpieczeństwo: dozowanie odczynników, kontrola podciśnienia w zbiornikach, blokady uniemożliwiające otwarcie zaworu w niewłaściwym momencie. Zakłady spożywcze i browary automatyzują mycie instalacji, przygotowanie roztworów oraz utrzymanie temperatury w kadziach. W energetyce nadzoruje się podawanie i kruszenie paliwa, pracę przenośników oraz układy odpylania. Przetwórstwo kruszyw i recykling opierają się na sterowaniu ciągami transportowymi, przy których zatrzymanie jednego węzła musi natychmiast wstrzymać poprzedzające go maszyny. W obróbce metali automatyzuje się prasy, bufory detali i podawanie elementów do stanowisk spawalniczych. Wspólny mianownik jest zawsze ten sam – instalacje automatyki przemysłowej wykonuje się pod konkretną technologię, dostępną infrastrukturę i sposób pracy ludzi na hali. Ten sam schemat przeniesiony z innego zakładu bez korekty zwykle sprawdza się tylko na papierze.
Systemy automatyki przemysłowej dzielą się na kilka sposobów – według rodzaju produkcji, miejsca podejmowania decyzji i skali wdrożenia. Niezależnie od klasyfikacji trzon pozostaje ten sam: aparatura pomiarowa dostarcza dane, sterownik przetwarza je zgodnie z programem, urządzenia wykonawcze realizują polecenia, a panel i warstwa nadrzędna udostępniają obraz procesu obsłudze. Poszczególne poziomy muszą się przy tym rozumieć, dlatego dobór protokołu i przygotowanie sieci waży tyle samo, co wybór samego sterownika. Podobnie z częścią, której na schemacie zwykle nie widać – zasilaniem, zabezpieczeniami i sposobem rozmieszczenia aparatury w szafie. Zastosowania różnią się branżą, ale mechanizm jest wszędzie taki sam: tam, gdzie proces ma przebiegać powtarzalnie i bezpiecznie, sterowanie ręczne przestaje wystarczać. Różnica polega tylko na tym, ile punktów trzeba zmierzyć i jak szybko reagować. Planujesz nową instalację albo modernizację tej, która działa od lat i przestała wystarczać? Skontaktuj się z nami – podpowiemy, jakie rozwiązanie będzie odpowiednie dla Twojego procesu.
Elaster Automatyka SP. z o.o.
ul. Średnia 36
86-050 Solec Kujawski

Jedna odpowiedź